Ekstrüzyon Oranı Nedir? Faydası ve Zararları Nelerdir?
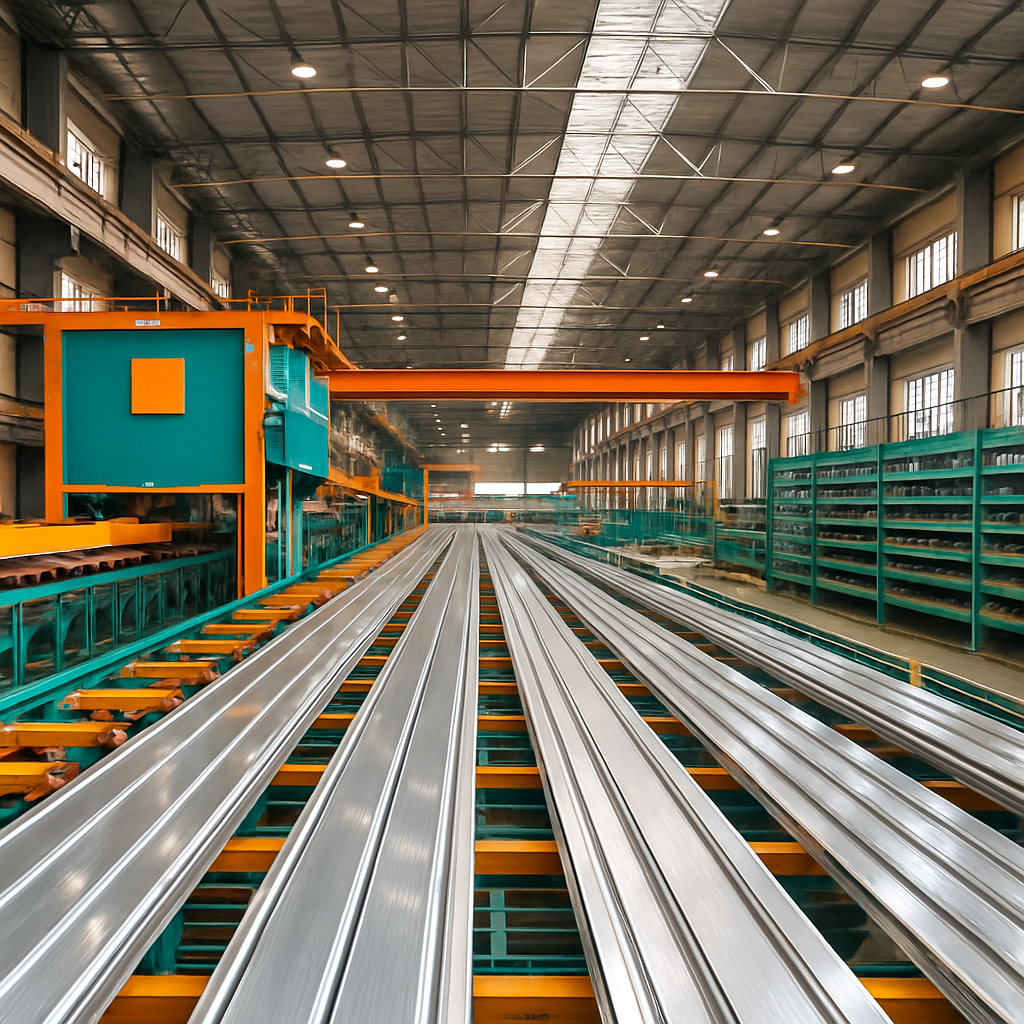
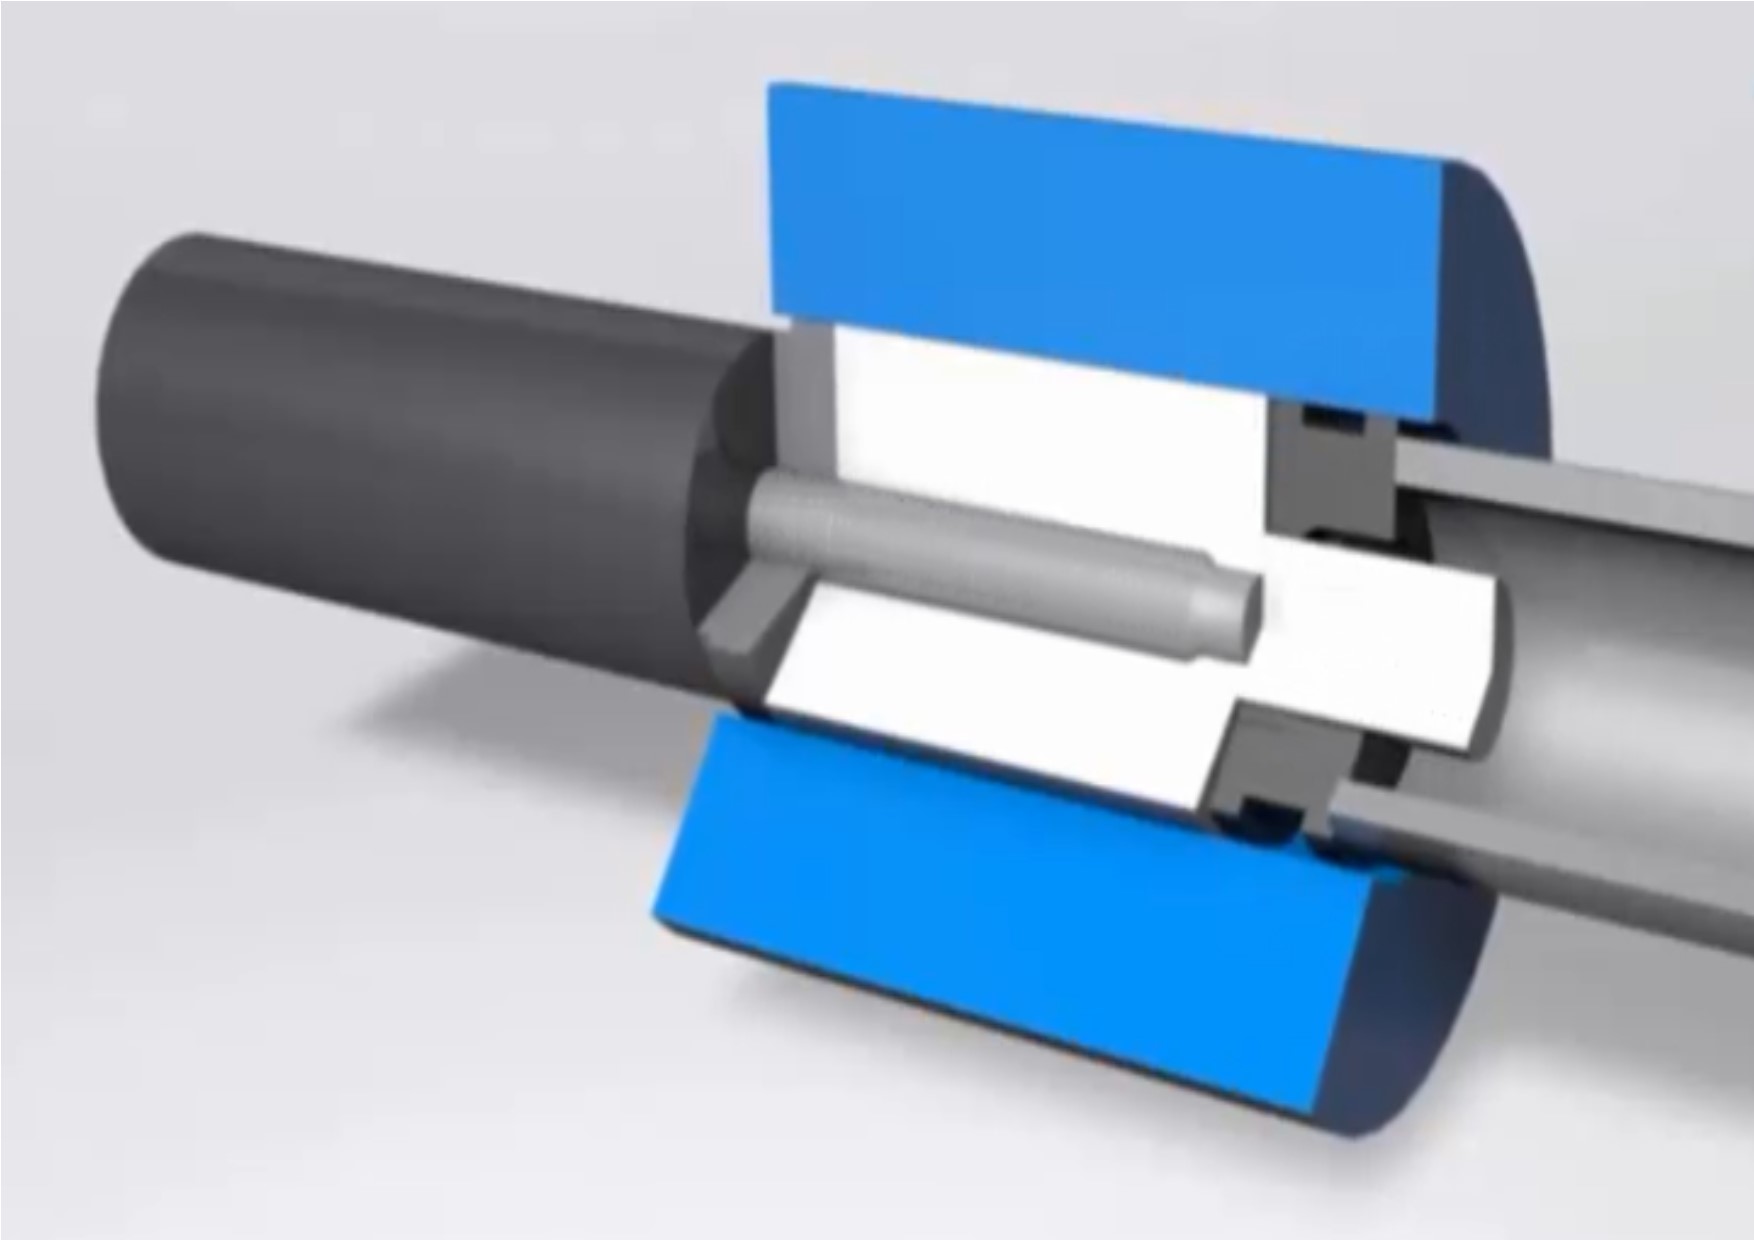
Alüminyum ekstrüzyon üretiminde kullanılan billet alanı ile üretilen profilin kesit alanı arasındaki orandır. Başka bir deyişle, Billet Alanı / Profil Alanı formülü ile ifade edilmektedir.
Ekstrüzyon Oranı Nasıl Hesaplanır?
Hesaplamada, kovanın (konteynerin) iç kesit alanı profilin toplam kesit alanına bölünür. Çok gözlü kalıplarda profil alanı göz sayısı ile çarpılır. Örneğin, iç çapı 178 mm olan bir kovanın kesit alanı yaklaşık 24.900 mm²’dir. Bu preste kesit alanı 500 mm² olan tek gözlü bir profil basıldığında ekstrüzyon oranı yaklaşık 50 olur. Aynı profil iki gözlü bir kalıpla basılırsa toplam profil alanı 1.000 mm²’ye çıkar ve oran 25’e düşer.
Etkileyen faktörler:
- Pres kapasitesi : Daha güçlü presler daha yüksek üretim oranlarına ulaşabilir.
- Kalıp tasarımı : Kalıptaki deliklerin şekli ve boyutu bu oranı etkiler.
- Alüminyum alaşım türü : Farklı alaşımlar farklı oranlar ile üretilebilir.
- Ekstrüzyon sıcaklığı : Daha yüksek sıcaklıklar artan üretim oranıyla sonuçlanır.
Yüksek Oranının Avantajları:
- Daha karmaşık profiller üretilebilir.
- Daha az malzeme israfı meydana gelir.
- Üretim süresi kısalır.
Yüksek Ekstrüzyon Oranının Zararları:
- Daha yüksek pres kuvveti gerektirir.
- Kalıp daha karmaşık ve pahalı olabilir.
- Üretim kusurları riski artar.
İdeal Ekstrüzyon Oranı Kaç Olmalıdır?
Tek bir doğru değer yoktur; uygun aralık alaşıma, pres kapasitesine ve profil geometrisine göre değişir. Bununla birlikte, 6063 gibi kolay şekillenen alaşımlarda genellikle 30 ile 70 arasındaki oranlar verimli kabul edilir. Daha sert alaşımlarda ise şekil değiştirme direnci yüksek olduğu için daha düşük oranlar tercih edilir. Oran çok düşük kaldığında malzeme yeterince deforme olmaz; bu nedenle mekanik özellikler ve iç yapı beklenen seviyeye ulaşmayabilir. Oran çok yükseldiğinde ise gereken basınç artar ve pres kapasitesi sınırlayıcı hale gelir.
Ekstrüzyon Oranı Profil Kalitesini Nasıl Etkiler?
Yüksek oran, kalıp içinde daha fazla sürtünme ve deformasyon ısısı oluşturur. Sonuç olarak profilin çıkış sıcaklığı yükselir ve yüzeyde yırtılma, çizgi veya pürüzlülük gibi kusurlar görülebilir. Bu yüzden yüksek oranlı işlerde ekstrüzyon hızı, billet sıcaklığı ve kalıp tasarımı birlikte değerlendirilmelidir. Ayrıca doğru oranın seçilmesi, kalıp ömrünü uzatır ve hurda miktarını azaltır. Kısacası ekstrüzyon oranı; pres seçimi, kalıptaki göz sayısı ve üretim verimliliği kararlarının temel girdilerinden biridir.
Daha fazla bilgi almak veya projenize özel bir çözüm talep etmek isterseniz bizimle iletişime geçmekten çekinmeyin.