Alüminyum Profil Üretiminde Ekstrüzyon Hızı Nasıl Hesaplanır?
Ekstrüzyon hızının ölçülmesi literatürde kesin bir tanımı olmasa da, genellikle hammaddenin birim zaman içinde profillere dönüştürülmesi sürecini ifade eder. Genel olarak dört farklı yöntem kullanılarak hesaplanır:
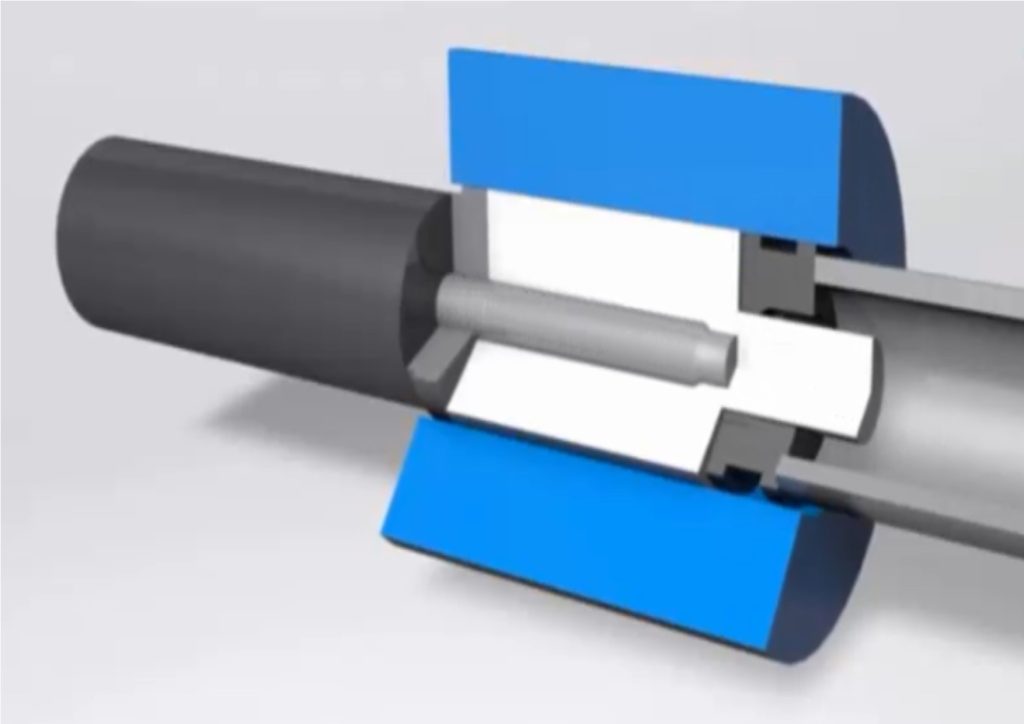
Ekstrüzyon zımba hızının ölçülmesi (mm/s)
Pres zımbasının ilerleme hızı ile ölçülür.
Kalıp girişindeki basınç dağılımını etkiler.
Tipik ilerleme hızı 5-50 mm/sn aralığındadır.
Ekstrüzyon profil hızının ölçülmesi (m/dak)
Üretilen ürünün hattaki ilerleme hızı ile ölçülür.
Zımba hızı x Ekstrüzyon oranı formülü ile hesaplanır.
Soğutma sisteminin kapasitesini belirler.
Net üretim miktarının ölçülmesi (kg/saat)
Basılan net ürün ağırlığının ölçülmesi ile belirlenir.
Enerji verimliliği analizlerinde kullanılır.
Kesit alanı * Yoğunluk * Hız formülü ile hesaplanır.
Brüt hammaddenin ölçülmesi (kg/saat)
Brüt tüketilen hammadde ile firenin belirlenmesi ile hesaplanır.
Tedarik zinciri planlaması için kritik öneme sahiptir.
Hangi Yöntem Ne Zaman Kullanılır?
✔ Proses kontrolü → Zımba hızı
✔ Hat verimliliği → Profil hızı
✔ Maliyet analizi → Net üretim hızı
✔ Enerji optimizasyonu → Brüt tüketim
Ekstrüzyon Hızı Hesaplama Örneği
Örneğin zımba hızı 5 mm/sn ve ekstrüzyon oranı 40 olan bir işte profil çıkış hızı 200 mm/sn olur. Bu değer dakikada 12 metreye karşılık gelir. Profilin metre ağırlığı 1 kg ise, kesintisiz üretimde saatte yaklaşık 720 kg net ürün elde edilir. Ancak billet değişimi sırasındaki ölü zaman ve fire nedeniyle gerçek üretim bu değerin altında kalır. Bu nedenle net ve brüt değerler birlikte izlenmelidir.
Ekstrüzyon Hızını Sınırlayan Faktörler
Hız, pres kapasitesinin izin verdiği ölçüde istenildiği kadar artırılamaz. Çünkü hız yükseldikçe kalıp içindeki sürtünme ve deformasyon ısısı artar, profilin çıkış sıcaklığı yükselir. Sonuç olarak yüzeyde yırtılma ve yapışma izleri gibi kusurlar ortaya çıkabilir. Ayrıca alaşım türü, profilin et kalınlığı ve kalıp tasarımı da ulaşılabilecek en yüksek hızı belirler. Bu yüzden billet sıcaklığı, hız ve soğutma birlikte ayarlanmalıdır. Kısacası doğru ekstrüzyon hızı, verimlilik ile yüzey kalitesi arasında kurulan dengedir.
Daha fazla bilgi almak veya projenize özel bir çözüm talep etmek isterseniz bizimle iletişime geçmekten çekinmeyin.